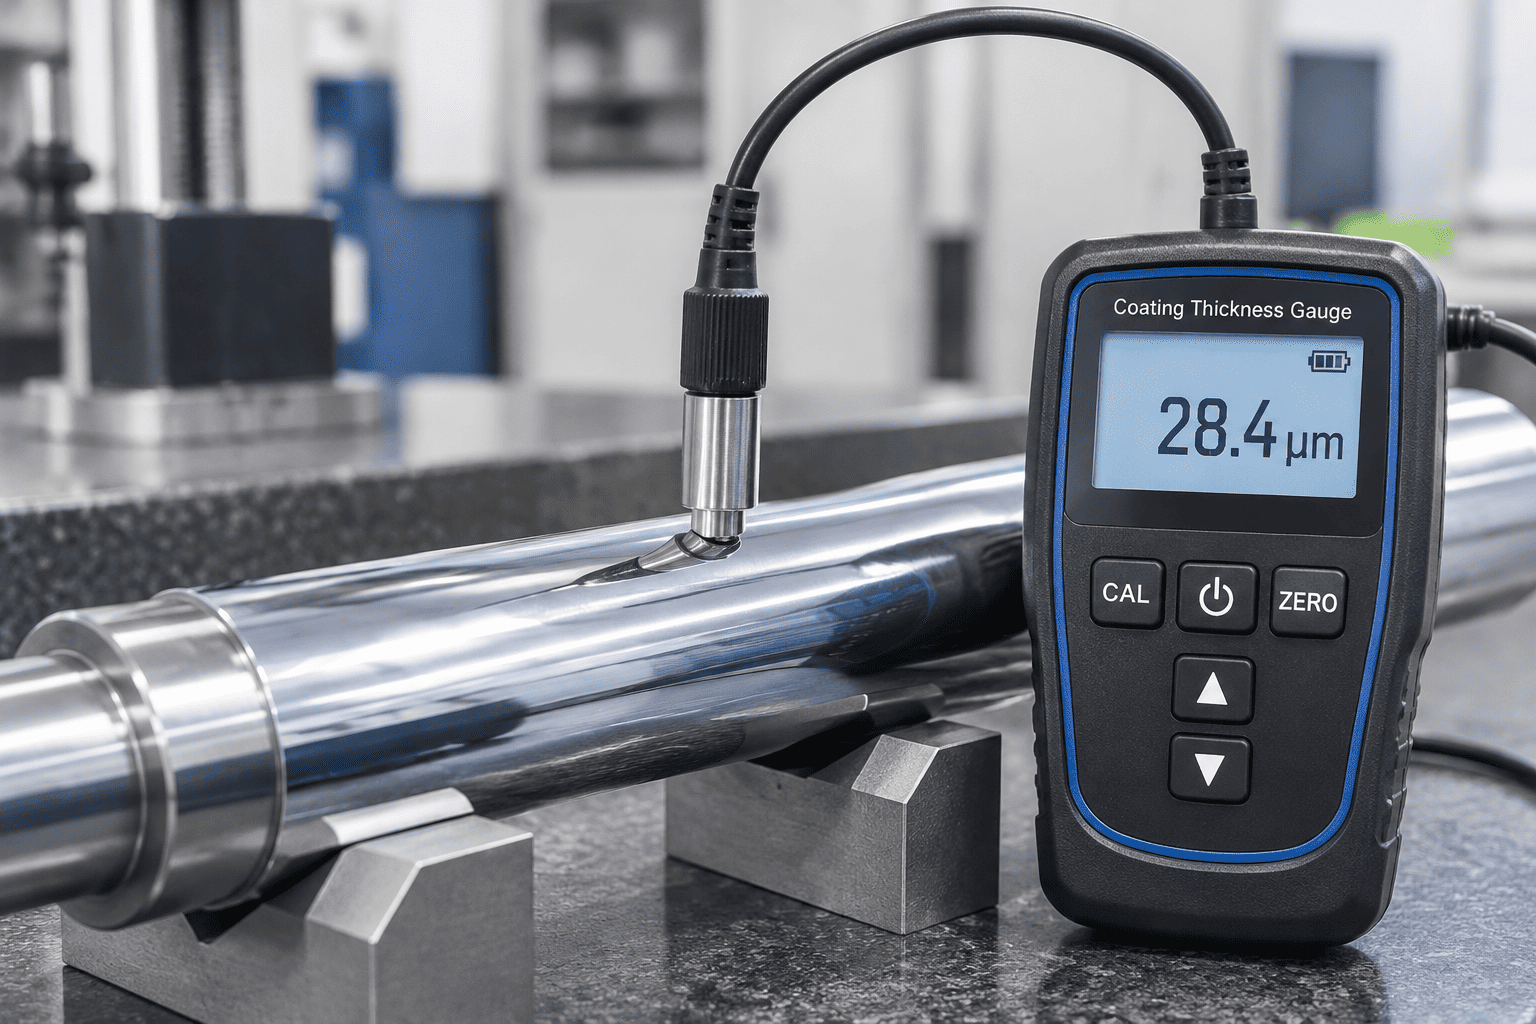
در سیلندرهای هیدرولیک سنگین، آبکاری کروم سخت مانع اولیه در برابر سایش ساینده و اکسیداسیون محیطی می شود. اندازه گیری ضخامت لایه بدون از بین بردن میله های زمین تمام شده یک مرحله بازرسی مقاله اول حیاتی است.
| مورد | جزئیات |
|---|---|
| موقعیت های چهارگانه | ربع بالا: 0 درجه راست: 90 درجه ربع پایین: 180 درجه چپ: 270 درجه (اندازهگیری شده روی میله فولادی جامد) |
| ایستگاه های اندازه گیری طولی | 3 ایستگاه: جلو (100 میلی متر)، مرکز، عقب (100 میلی متر) |
| خوانش شعاعی | 4 قرائت شعاعی در هر ایستگاه، در مجموع 12 نقطه ماتریس داده |
| ضخامت هدف | استاندارد صنعتی ≥ 25 میکرومتر وظیفه شدید ≥ 40-50 میکرومتر |
اجرای دقیق استانداردهای کیفیت میله پیستون کروم سخت برای سیلندرهای هیدرولیک در حین تأیید ضخامت، از ایجاد حفره زود هنگام میله و اکستروژن مهر و موم روغن تحت عملیات های سنگین چند شیفتی جلوگیری می کند.
مقاومت عملکردی خراش یک میله سیلندر هیدرولیک به سختی کریستالوگرافی شبکه کروم رسوب داده شده بستگی دارد:
برخلاف کروم روشن تزئینی، آبکاری کروم سخت صنعتی به طور طبیعی باعث ایجاد ریز ترکهای تنشزدایی داخلی در طول رسوب الکتریکی میشود. شبکه های ریز ترک کنترل شده بسیار مهم هستند: آنها لایه های روغن روان کننده میکروسکوپی را حفظ می کنند که اصطکاک آب بند را کاهش می دهد بدون اینکه اجازه دهد رطوبت خورنده به فولاد پایه خام برسد.
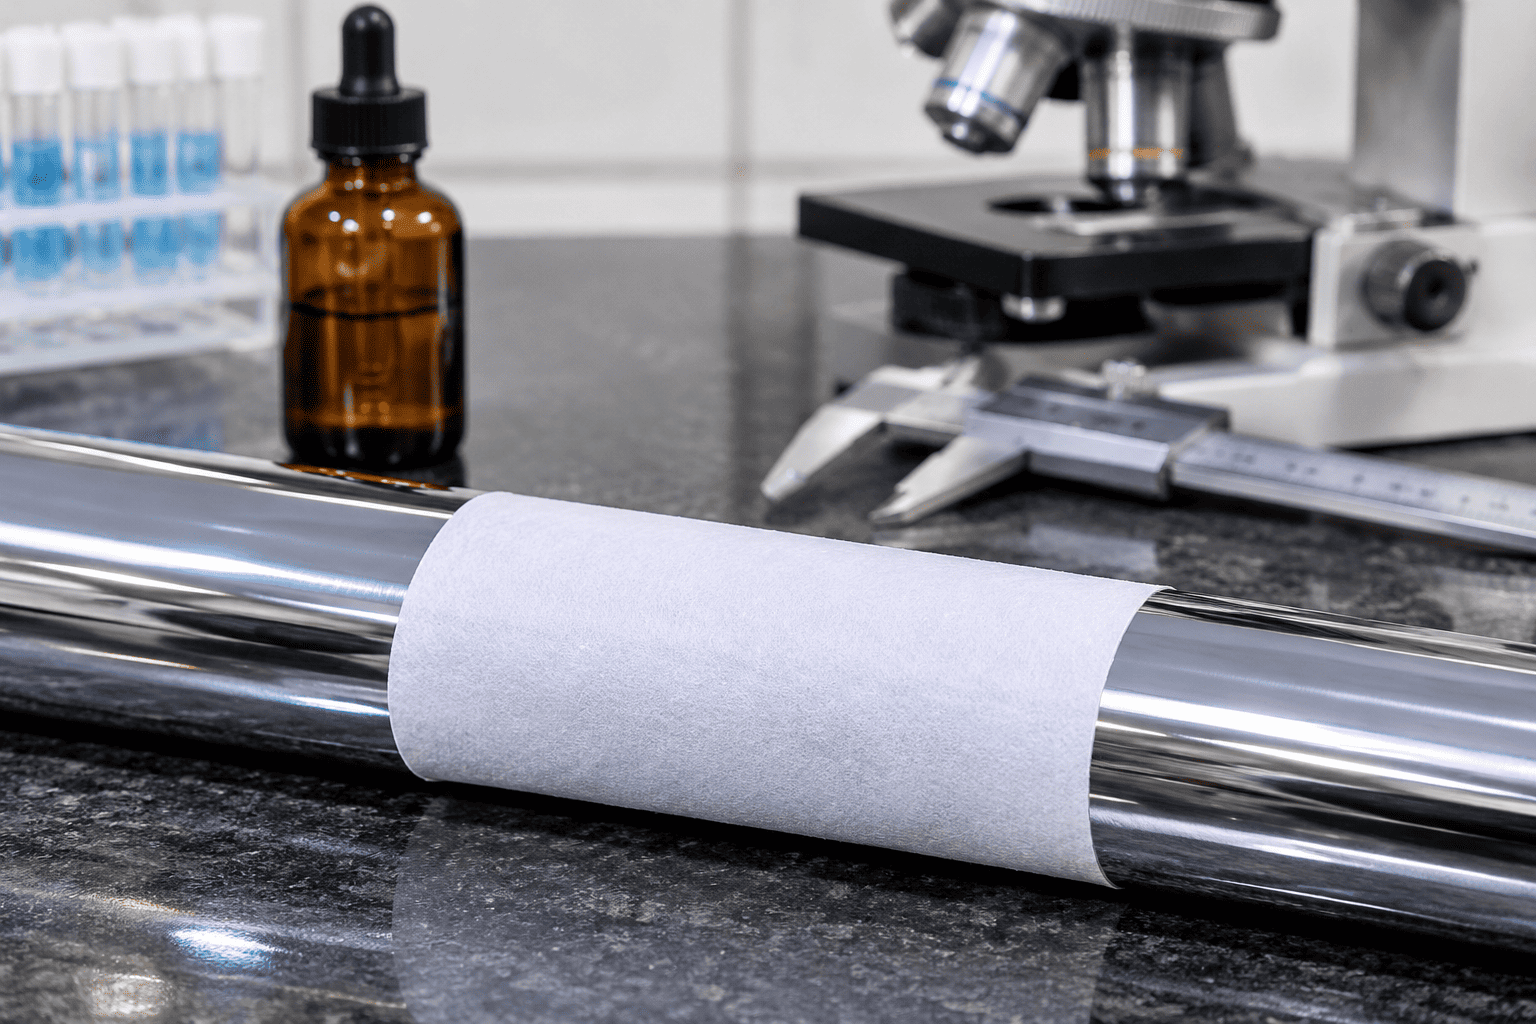
1. فرمول معرف: محلولی از 10 گرم در لیتر فریسیانید پتاسیم (K3[Fe(CN)6]) و 20 گرم در لیتر کلرید سدیم (NaCl) حل شده در آب مقطر آماده کنید.
2. کاربرد: کاغذ فیلتر جاذب اشباع شده با معرف را مستقیماً روی سطح میله کروم تمیز شده و بدون چربی به مدت 10 دقیقه قرار دهید.
3. شیمی واکنش: اگر منفذ یا شکاف به طور کامل تا پایه فولاد آهنی گسترش یابد، یون های آهن حل می شوند و واکنش نشان می دهند تا متمایز شوند.لکه های آبی پروس (Fe4[Fe(CN)6]3):
4. آستانه پذیرش: تحت استانداردهای کیفیت میله پیستون کروم سخت برای سیلندرهای هیدرولیک، صفر لکه آبی در هر 100 سانتی متر مربع برای میله های سیلندر هیدرولیک درجه یک مجاز است.
تحت بازرسی متالوگرافی نوری (بزرگنمایی 200× با اسید هیدروکلریک)، میله های با دوام بالا باید 400 تا 600 میکرو ترک در هر سانتی متر خطی را نشان دهند. یک شبکه بسته و بدون ترک از مهاجرت رطوبت جلوگیری می کند و در عین حال روغن کاری مرزی را برای آب بندی های پلی اورتان U-Cup حفظ می کند.
اتاقهای خوردگی تسریع شده سالها قرار گرفتن در معرض مواد شیمیایی خشن ساحلی، یخزدایی و معادن سنگدانه را در یک محیط آزمایشگاهی کنترلشده شبیهسازی میکنند:
رعایت استانداردهای کیفیت میله پیستون کروم سخت برای سیلندرهای هیدرولیک تضمین میکند که سیلندرهای قدرت سیال مستقر در محیطهای خشن نمککاری جاده، کود کشاورزی و محیطهای کارخانه کشتیسازی ساحلی بدون چالههای خوردگی خردکننده مهر و موم کار میکنند.
| ابعاد مترولوژی | الزامات کیفیت استاندارد | استاندارد تأیید | حالت شکست جلوگیری شد |
|---|---|---|---|
| ضخامت لایه آبکاری | ≥25μm (استاندارد) / ≥40-50μm (وظیفه سنگین) | القای مغناطیسی ISO 2178 | سایش زودرس و قرار گرفتن در معرض فولاد پایه |
| میکروسختی ویکرز | 850 تا 1050 HV0.1 (65 تا 70 HRC) | ISO 4516 / ASTM E384 | خراشیدن و امتیازدهی از شن و ماسه در هوا |
| تراکم میکرو ترک | 400 تا 600 ترک در سانتی متر (غیر از طریق شبکه) | اچ متالورژی @200× | گرسنگی فیلم روغن یا نشت رطوبت عمیق |
| تأیید تخلخل | تست صفر لکه آبی در 100 سانتی متر مربع فیلتر | معرف فروکسیل (ASTM B571) | زنگ گالوانیکی سوراخ سوزنی و تاول زدن زیرسطحی |
| اسپری نمک خنثی (NSS) | 500 تا 1000+ ساعت (رتبه 10) | ASTM B117 / ISO 9227 | زنگ زدگی محیطی روی میله های پارک شده در معرض دید |
| پایان سطح (Ra) | Ra=0.10 تا 0.20μm (Rmr>50%) | پروفیلومتر قلم ISO 4287 | سایش لبه مهر و موم میله و نشت روغن هیدرولیک دینامیک |
| خروجی قطری | ≤0.15 میلی متر در هر 1000 میلی متر طول میله | نشانگر شماره گیری در V-Blocks | اتصال بوشینگ غده سیلندر و بیضی سازی مهر و موم |
اجرای این استانداردهای جامع کیفیت میله پیستون کروم سخت برای سیلندرهای هیدرولیک تضمین می کند که سازندگان تجهیزات هیدرولیک، محرک های خطی بدون نشتی و عمر طولانی را در سراسر بازارهای جهانی ماشین آلات صنعتی و سیار تحویل می دهند.
برای مستندات فنی، گواهینامه های تست مواد (EN 10204 3.1)، و مشخصات میله سیلندر OEM سفارشی،با مهندسی کیفیت HCIC در "info@jnhcic.com" تماس بگیرید.