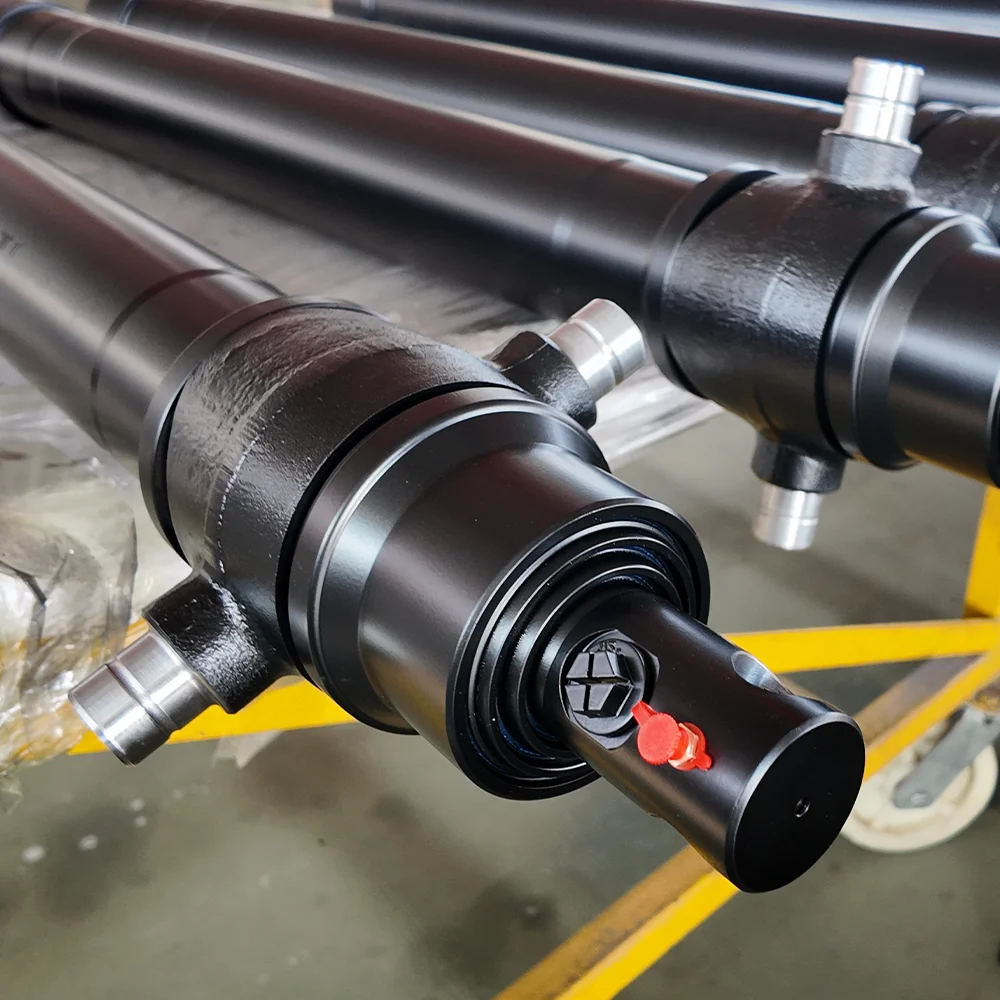
چه زمانیسیلندرهای هیدرولیکخراب می شود، تکنسین های میدانی به طور غریزی به داخل بشکه نگاه می کنند - مهر و موم پیستون، کروم میله و حلقه های برف پاک کن را بررسی می کنند. با این حال، در ماشینهای متحرک شدید مانند بیلهای مکانیکی، بیلهای معدن، زبالهدانها، و لودرهای چرخ مفصلی، تا 40 درصد از تعویضهای برنامهریزی نشده سیلندر ناشی از خرابی مکانیکی فاجعهبار در نقاط محوری نصب میشود: چشمی میله، شکاف پایه یا سوراخهای سنجاق چوبی.
پین محوری یخ زده، ضخیم یا بیضی شکل، مفاصل مفصلی را قفل می کند، باعث ایجاد گشتاورهای خمشی جانبی شدید در سراسر میله پیستون می شود و نشت غده سر را تسریع می بخشد. این راهنمای مهندسی جزئیات مکانیک ریشه ساییدگی چشم پین، تشخیص پزشکی قانونی برای تشخیص خوردگی ضایعات از فرسایش، و معیارهای متالورژیکی برای انتخاب بوش های سنگین و پین های آلیاژی سخت شده را شرح می دهد.
| حالت شکست | علت اصلی فیزیکی | امضای دیداری / شنیداری |
|---|---|---|
| گالینگ چسب | ریزجوشکاری فلز به فلز از از دست دادن روغنکاری مرزی تحت فشار تماس شدید | گوژهای طولی عمیق روی پین. صدای جیغ بلند در حین بیان؛ پین ضبط شده |
| فرتینگ خوردگی | میکرو نوسانات (<100 um) شکستن لایه اکسید محافظ تحت ارتعاش شدید | پودر ریز قهوه ای مایل به قرمز (کاکائو) یا لجن سیاه که از چشم پین گریه می کند. صفحه تماس گودال |
| بیضیسازی حفرهای (طولانی شدن چشم) | اوج بارهای ضربه ای ضربانی بیش از استحکام تسلیم فولاد مادر در میلیون ها چرخه | قطر سوراخ چشم بیش از 0.5 میلی متر از گرد کشیده می شود. کوبیدن بیش از حد مکانیکی در هنگام برگشت |
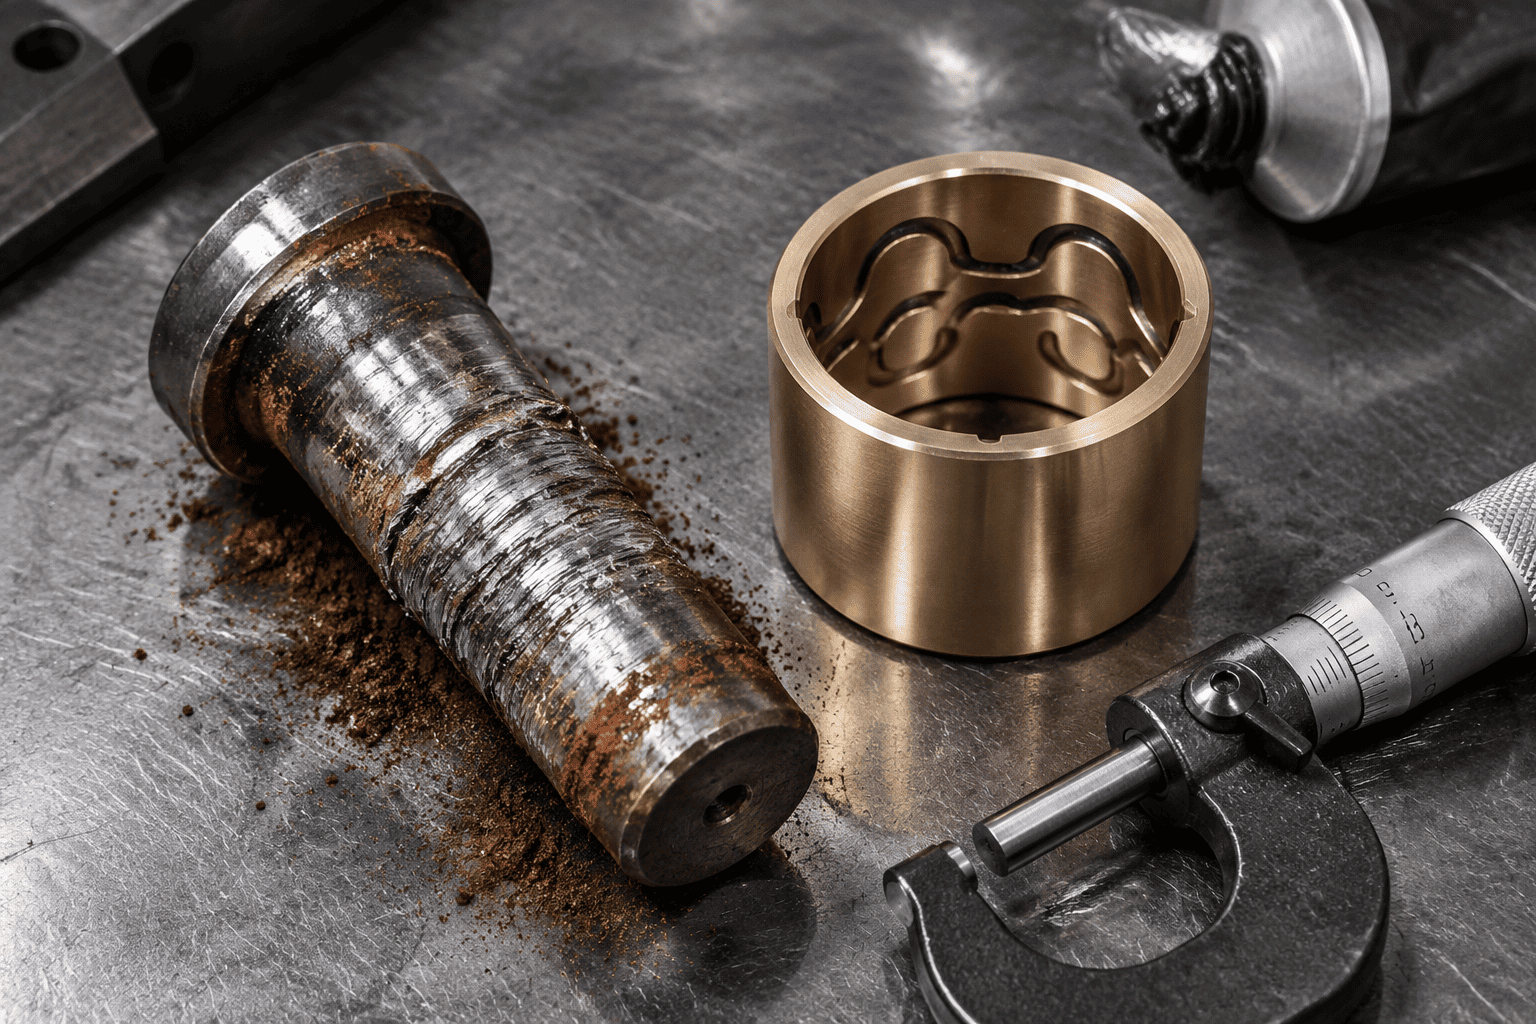
وقتی یک سطل بیل مکانیکیسیلندر هیدرولیکاز میان رس یا سنگ متراکم می شکند، فشار تماس در سراسر پین و بوش به راحتی از 80 تا 100 مگاپاسکال (11600 تا 14500 psi) فراتر می رود. اگر لایه گریس روانکاری شکسته شود، ناهمواری های سطح میکروسکوپی پین فولادی و چشمی میله فولادی مستقیماً لمس می شوند. اصطکاک فوراً گرمای موضعی بیش از 800 درجه سانتیگراد ایجاد می کند و باعث می شود که ریزجوش ها تشکیل شده و تکه های فلز اصلی را جدا کنند. در عرض چند ساعت، سنجاق به صورت جامد در داخل شکاف گیر می کند.
در تجهیزات ارتعاشی با فرکانس بالا مانند هدرهای جاده و چکش های هیدرولیک، پین محوری تحت بار پیوسته تحت ریزحرکات زاویه ای کوچک (کمتر از 50 میکرون) قرار می گیرد. این میکرو مالش چربی را از بین می برد و ذرات فولاد میکروسکوپی را پودر می کند. همانطور که این ذرات فولادی تازه بریده شده در هوا اکسید می شوند، اکسید آهن سخت (Fe2O3) را تشکیل می دهند و یک رنگ قرمز ساینده صیقل دهنده ایجاد می کنند که اندازه چشم پین را بیش از حد خرد می کند.
در چشم های میله ای آهنگری تک تکه و صفحات پایه جوش داده شده، کوبیدن مداوم جهت دار باعث می شود سوراخ پین گرد به طور دائم به یک بیضی کشیده تسلیم شود. هنگامی که فاصله از 0.8 میلی متر (0.030 اینچ) فراتر رفت، بارهای شوک دینامیکی به طور تصاعدی تقویت می شوند و در نهایت باعث ایجاد ترک های خستگی حلقه در گوشه های تمرکز تنش ساعت 3 و ساعت 9 می شوند.
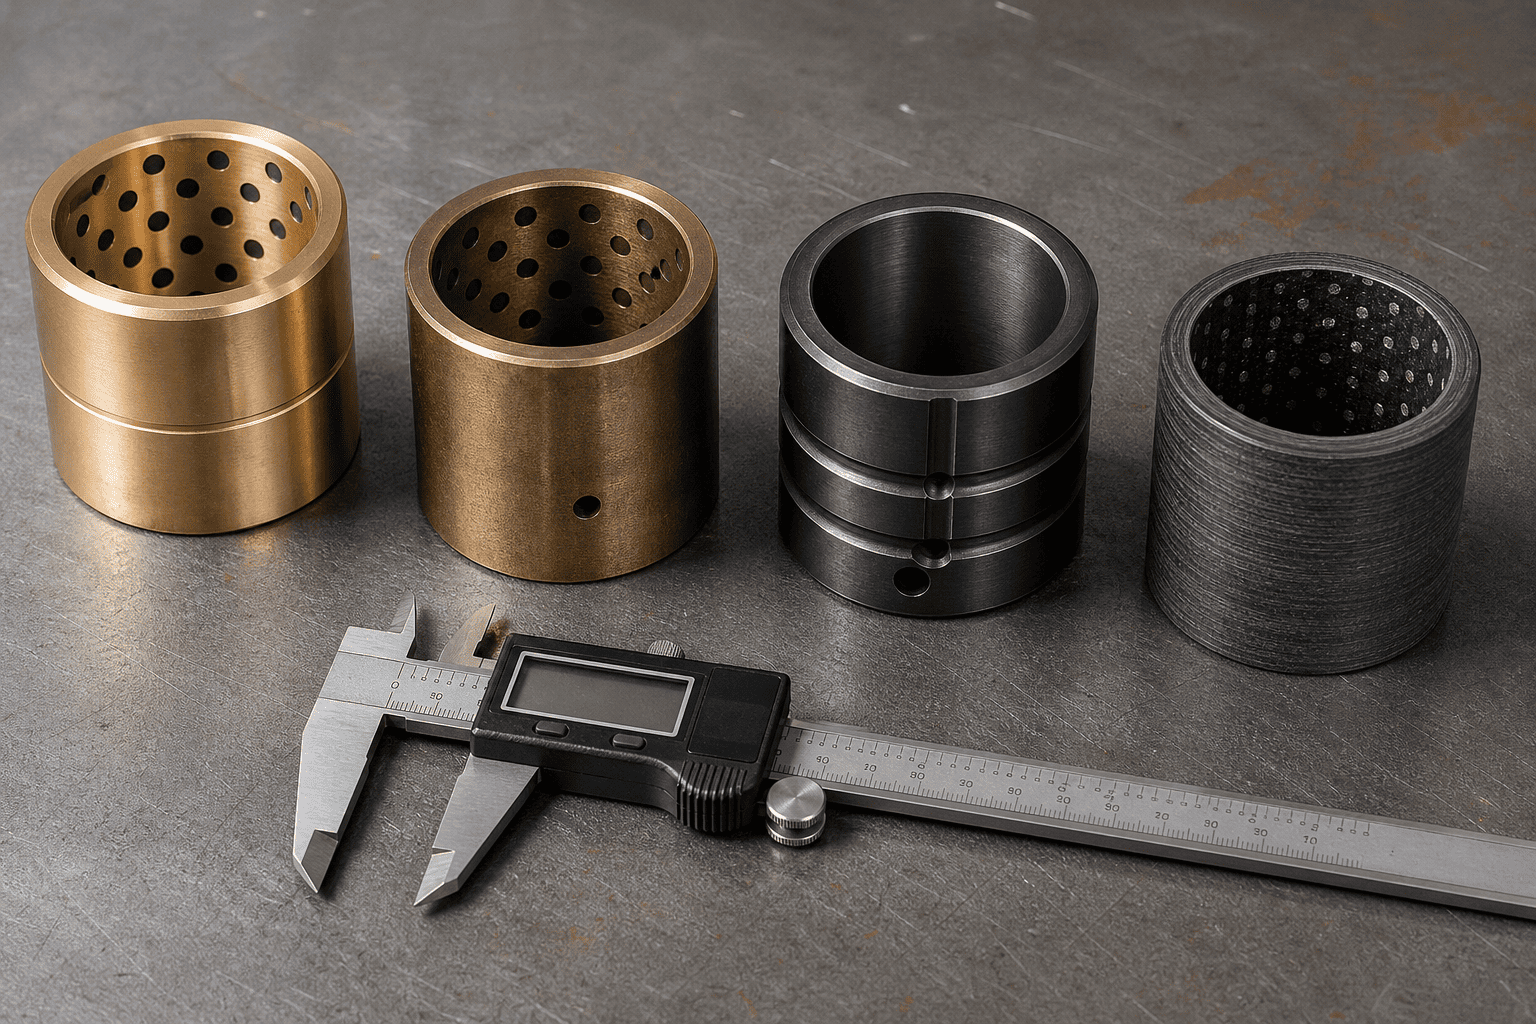
انتخاب معماری بوشینگ صحیح تفاوت بین 1000 ساعت و 10000 ساعت عمر محوری بدون مشکل است:
| درجه مواد بوش | حداکثر بار دینامیکی | نیاز به روغن کاری | بهترین صحنه عملیاتی |
|---|---|---|---|
| برنز با سرب بالا (SAE 660 / C93200) | 35 - 45 مگاپاسکال (متوسط) | روغن کاری روزانه مورد نیاز است | صنعتی سبک و کشاورزی عمومی |
| برنز منگنز (C86300 با کشش بالا) | 70 - 90 مگاپاسکال (هیوی دیوتی) | روغن کاری دوره ای مورد نیاز است | اتصال سطل خاکی و معدنی شدید |
| فولاد سخت شده (8620 کربوریزه 60HRC) | 120 - 150 مگاپاسکال (شوک شدید) | گریس + مولی فشار بالا | از بستهکنندهها، فکهای برشی، سنگ شکنهای سنگین خودداری کنید |
| کامپوزیت فیبر-زخم PTFE (Duralon) | 100 - 140 مگاپاسکال (چربی کاری صفر) | 100% بدون چربی خود روان کننده | محورهای زیردریایی، درجه غذا، و غیرقابل دسترس |
هرگز یک پین فولاد کربنی 1045 سخت نشده تجاری را در یک گیره سیلندر سنگین نصب نکنید. استاندارد 1045 دارای سختی سطحی تنها 18 تا 22 HRC است. در برابر یک بوش برنز منگنزی یا فولاد سخت شده ظرف چند هفته تغییر شکل داده و صفرا می شود.
جنس هسته پایه: 4140 کروم-مولیبدن یا فولاد آلیاژی نیکل-کروم 8620، خاموش شده و برای چقرمگی هسته (28 تا 32 HRC) برای جذب ضربه های خمشی شدید بدون شکستن.
سفت شدن محفظه سطحی: سخت شده با القایی یا با کیس عمیق تا 58 تا 62 HRC تا حداقل عمق 1.5 میلی متر (0.060 اینچ).
سطح پرداخت: زمین دقیق و جلا داده شده تا Ra ≤ 0.2 میکرومتر (8 میکرو اینچ). . در محیط های خورنده دریایی، نمک جاده ای یخ زدایی یا کودهای شیمیایی، یک روکش کروم سخت 25 میکرونی یا پوشش رویی نیترید کننده مایع QPQ را روی محفظه سخت شده مشخص کنید.
آیا در ناوگان تجهیزات خود دچار سوزش مداوم پین، به هم خوردن مفاصل محوری، یا ترک خوردن گوش شکافی میشوید؟
با گروه مهندسی تخصصی HCIC تماس بگیرید. ما سیلندرهای سفارشی سنگین مجهز به برنز منگنز، آلیاژ سختشده با بدنه یا بوشهای کامپوزیت خود روانشونده را تولید میکنیم که با پینهای 58 تا 62 HRC سختشده القایی تأیید شده برای قابلیت اطمینان در زمان خاموشی مهندسی شدهاند.