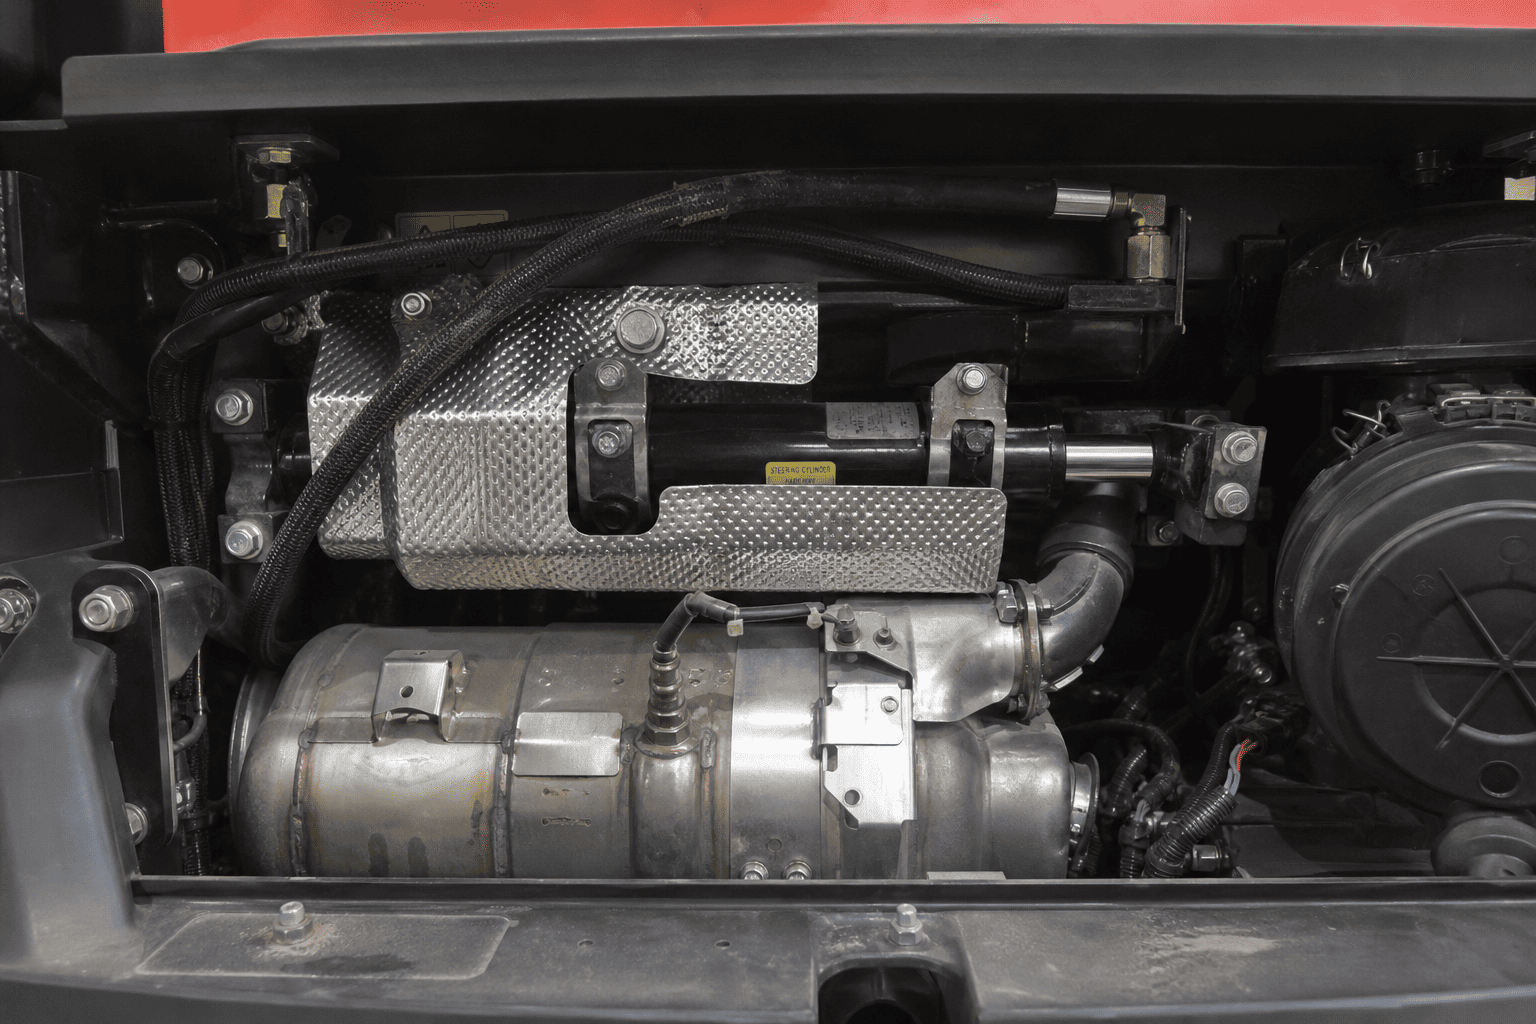
در سراسر ساختوساز، جنگلداری و ماشینآلات کشاورزی مدرن، پذیرش جهانی استانداردهای انتشار دیزلی EPA Tier 4 Final و EU Stage V به طور چشمگیری محیط حرارتی داخلی تجهیزات سنگین را تغییر داده است:
چه زمانیسیلندرهای هیدرولیک استانداردطراحیشده برای محیطهای ملایم ۷۰ درجه سانتیگراد در این محفظههای داغ کار میکنند، سیال هیدرولیک با سرعتی تصاعدی تجزیه میشود و مهر و مومهای الاستومری استاندارد در عرض چند ماه شکننده و خرد میشوند.
| منبع حرارت / مرحله | توضیحات و نتیجه |
|---|---|
| بازسازی فعال قوطی DPF / SCR | 600 درجه سانتیگراد، انتقال حرارت تابشی در محفظه موتور تنگ |
| دمای هوای محیط محفظه موتور | 110-130 درجه سانتیگراد |
| مسیر انتقال حرارت | خیساندن مستقیم حرارت در بشکه و سیال سیلندر |
| روغن سیلندر هیدرولیک | بیش از 95 درجه سانتیگراد به طور مداوم |
| تاثیر بر مهر و موم استاندارد | مهر و موم پلی اورتان / نیتریل سخت و اکسترود می شود |
روغن هیدرولیک به سادگی ویسکوزیته خود را از دست نمی دهد، بلکه تحت تجزیه شیمیایی مخربی قرار می گیرد که توسط معادله نرخ آرنیوس کنترل می شود:
1.دو برابر شدن میزان اکسیداسیون:به ازای هر 10 درجه سانتیگراد افزایش دمای کارکرد سیال بالای 60 درجه سانتیگراد، میزان اکسیداسیون روغن هیدرولیک معدنی استاندارد دو برابر می شود.
2.رسوب لاک و لجن:برش حرارتی مولکول های نفتی با زنجیره بلند را به اسیدهای فرار، لجن پلیمری و لاک لاک سخت می شکند. این لاک سطوح سوراخ داخلی سیلندر را می پوشاند و کشش اصطکاکی را افزایش می دهد و مهر و موم های پیستون را افزایش می دهد.
3.کاهش مواد افزودنی ضد سایش:دی آلکیل دی تیوفسفات روی (ZDDP) و افزودنی های ضد کف زمانی که دمای روغن حجیم از 85 درجه سانتیگراد فراتر رفت، به سرعت تجزیه می شوند و سطوح لغزنده فلز روی فلز را در برابر ضربه زدن چسب محافظت نمی کنند.
| دمای روغن فله | نتیجه |
|---|---|
| 60 درجه سانتی گراد | عمر سیال مورد انتظار: ~4000 تا 5000 ساعت (پایه) |
| 70 درجه سانتی گراد | عمر مایع مورد انتظار: ~ 2000 تا 2500 ساعت (50٪ تلفات) |
| 80 درجه سانتی گراد | عمر مایع مورد انتظار: ~ 1000 تا 1250 ساعت (75٪ تلفات) |
| 90 درجه سانتیگراد + | لاک شدید، تشکیل لجن و ترک خوردگی سریع مهر و موم |
هنگامی که مهر و موم های استاندارد 95 Shore A پلی اورتان (PU) یا استاندارد نیتریل (NBR) در معرض دمای مداوم بالای 80 درجه سانتیگراد قرار می گیرند، دچار تخریب فیزیکی سریع می شوند:
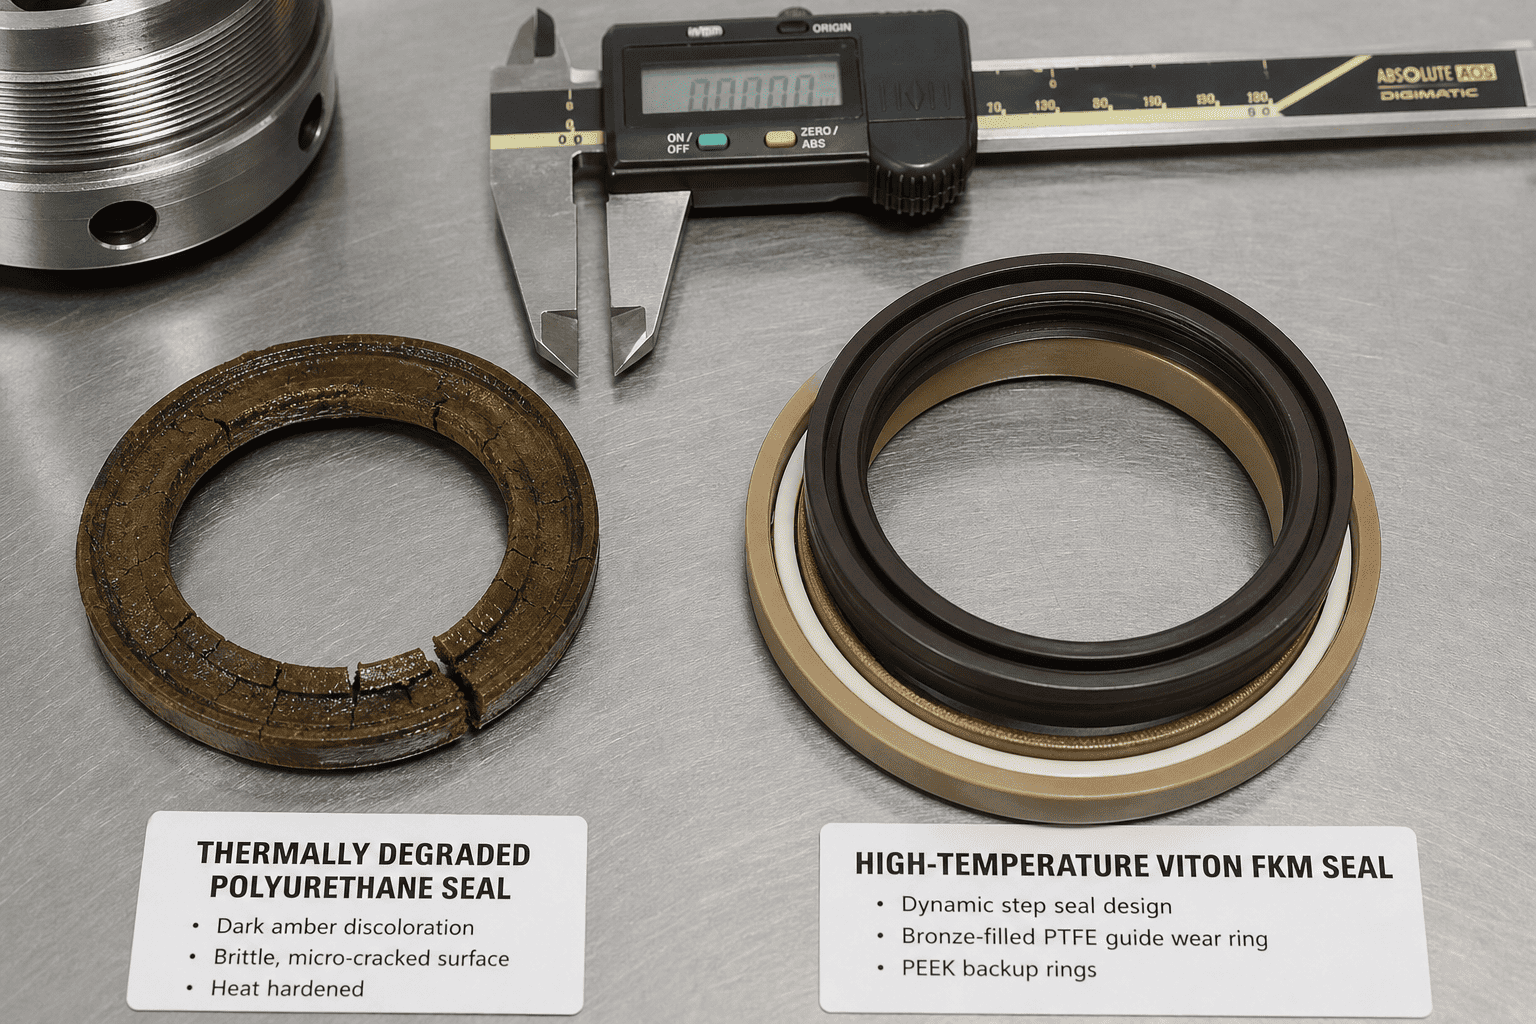
سرپرستان تعمیر و نگهداری ناوگان باید مدارهای هیدرولیک با حرارت بالا را با استفاده از این پروتکل تشخیصی عملی بازرسی کنند:
| علائم بصری و فیزیکی | علت حرارتی ریشه | اقدام اصلاحی توصیه شده |
|---|---|---|
| بوی تیره و سوخته در مایع هیدرولیک | تجزیه حرارتی روغن فله و کاهش مواد افزودنی | تخلیه مایع، سیستم شستشو، تعویض فیلترها، تمیز کردن هسته های خنک کننده روغن |
| سخت شدن لب برف پاک کن میله مانند شیشه | گرمای تابشی شدید از DPF/اگزوز مجاور | مقاوم سازی با آب بند برف پاک کن FKM یا HNBR با دمای بالا |
| لاک قهوه ای لعاب دار روی میله کروم | پخت لاک روغن پلیمری شده روی کروم داغ | میله را با حلال تمیز کنید، جریان هوای خنکتر را بررسی کنید، به روغن مصنوعی ارتقا دهید |
| رانش سیلندر فقط وقتی سرد است | از دست دادن مجموعه فشرده سازی دائمی در آب بندی پیستون | بازسازی سیلندر با مهر و موم پیستون برنزی-PTFE پر انرژی |
| باندهای راهنمای پیستون حفره دار یا امتیاز دار | شکست حرارتی حلقه های سایش نایلونی استاندارد | به حلقه های راهنما کامپوزیت فنلی یا برنزی با دمای بالا ارتقا دهید |
آیا تجهیزات فشرده درجه 4 نهایی / مرحله V را مهندسی می کنید یا با خرابی های مکرر آب بندی سیلندرهای داغ مجاور اگزوز برخورد می کنید؟
با HCIC برای دماهای بالا مهندسی شده سفارشی شریک شویدسیلندر هیدرولیکمجامع: