HCIC تولید کننده پیشرو جهانی سفارشیسیلندرهای هیدرولیکو واحدهای نیرو از سال 1998، امروز راه اندازی رسمی خط تولید چند میلیون دلاری خودکار CNC Skiving & Roller Burnishing (SRB) خود را اعلام کردند.
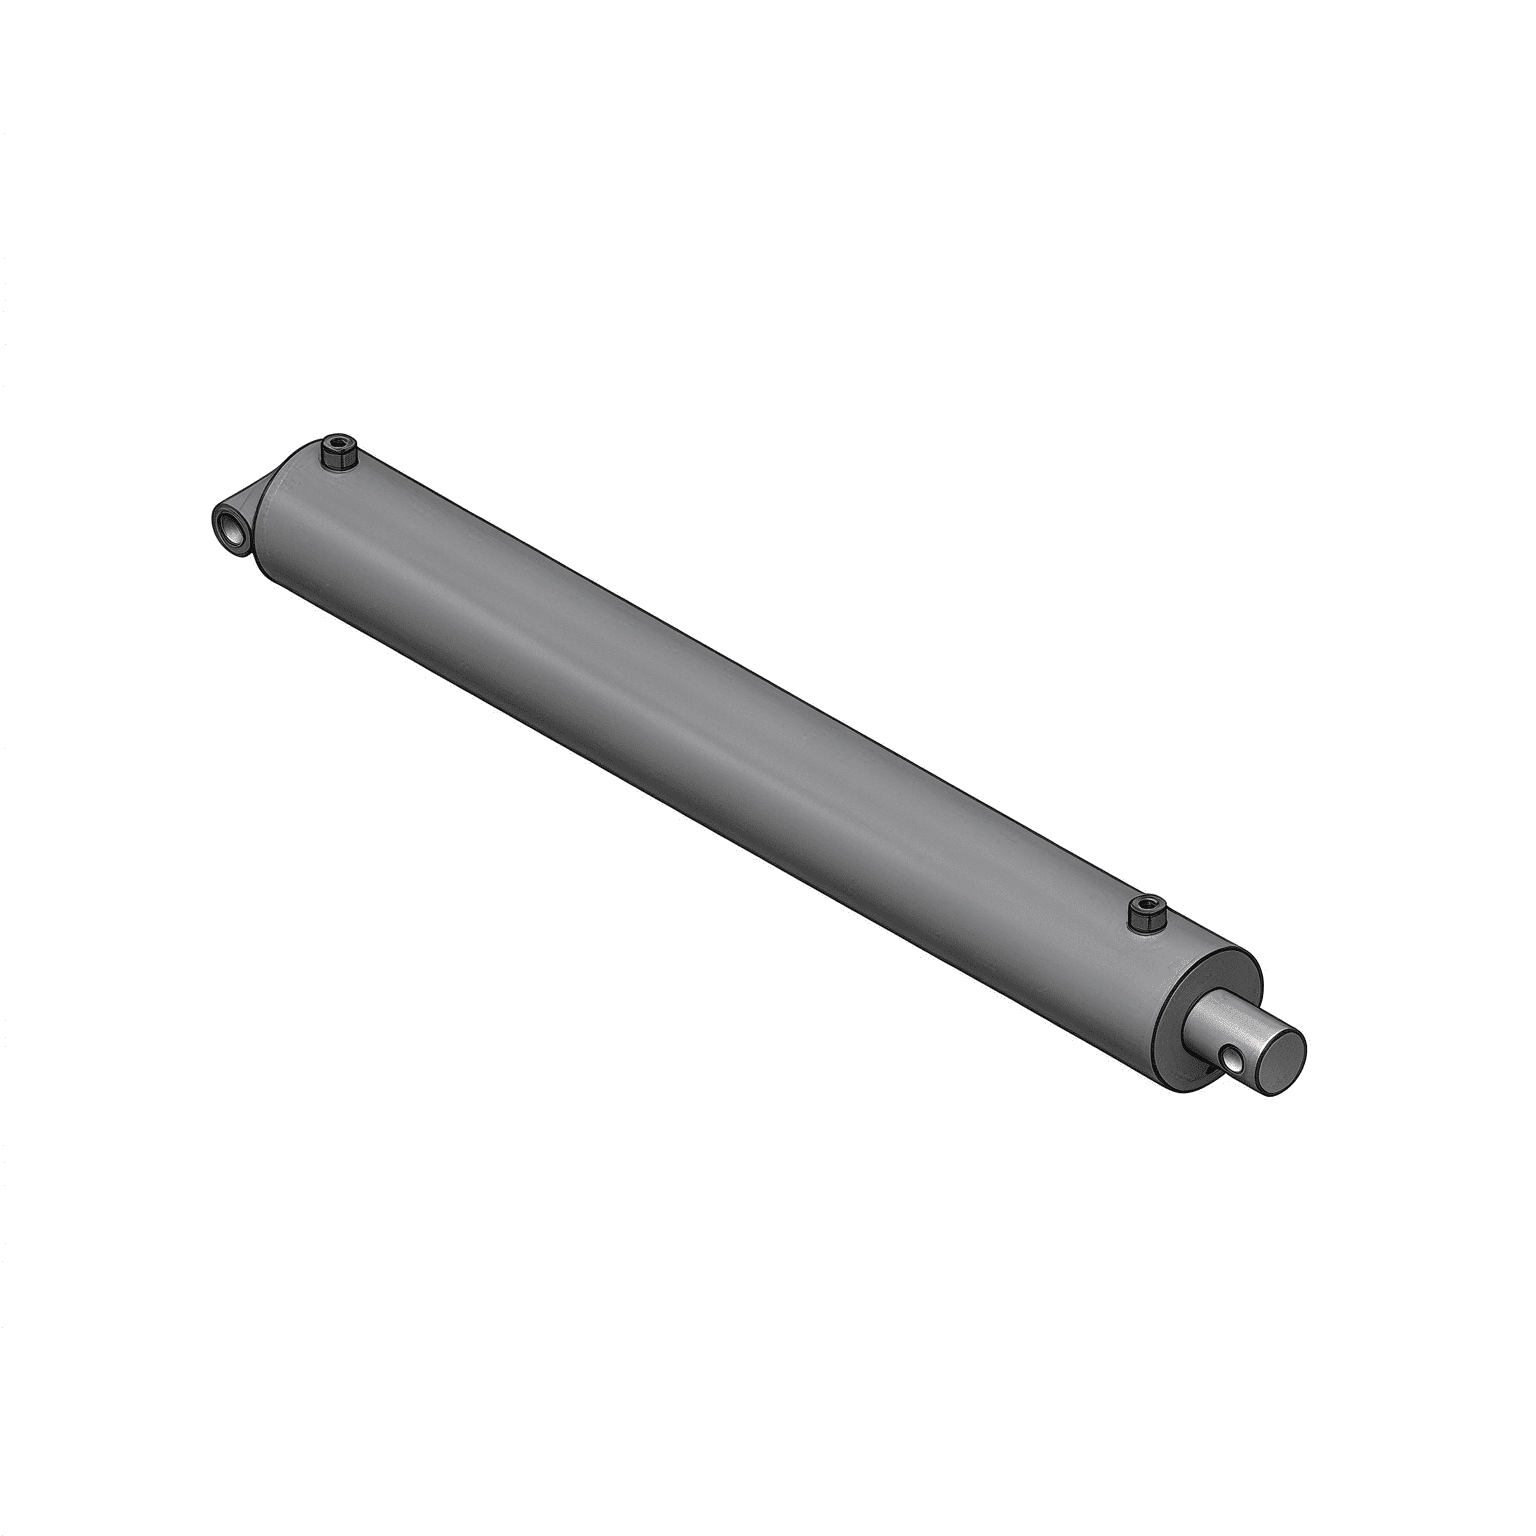
این تاسیسات پیشرفته ماشینکاری سنگین که در تاسیسات تولید هیدرولیک اولیه HCIC نصب شده است، به طور خاص برای تکمیل سوراخ های عمیق بشکه های سیلندر فولادی بدون درز مهندسی شده است. این مرکز می تواند قطر داخلی لوله را از Ø50 میلی متر تا Ø400 میلی متر (1.97 اینچ تا 15.75 اینچ) و طول کار تک گذر تا 12 متر (39.4 فوت) پردازش کند که به طور قابل توجهی پهنای باند تولید HCIC را برای ماینینگ، جرثقیل، دریایی، تله سیلندرهای سنگین، سکته مغزی طولانی و صنعتی افزایش می دهد.
| فرآیند ماشینکاری | ترکیبی تک پاس CNC اسکی و غلتکی |
|---|---|
| محدوده قطر داخلی لوله (مخلخل). | Ø50 میلی متر تا Ø400 میلی متر (1.97 اینچ تا 15.75 اینچ) |
| حداکثر طول ضربه تک پاس | تا 12000 میلی متر (12.0 متر / 39.4 فوت) |
| زبری سطح به دست آمده (Ra) | Ra 0.08 تا 0.20 میکرومتر (3.2 تا 8.0 میکرو اینچ) |
| استاندارد تحمل حفره | کلاس ابعادی حفره با دقت بالا ISO H8 / H9 |
| قابلیت مواد لوله | فولادهای آلیاژی St52-3، E355، 27SiMn، 4140، Q355JR |
| ادغام بازرسی کیفیت | التراسونیک درون خطی ضخامت و هوا سنج چند نقطه |
برای چندین دهه،سیلندر هیدرولیکتولید متکی به حفاری خشن چند مرحله ای و سپس سنگ زنی سنگ ساینده چند پاسی بود. در حالی که کارکرد، سنگزنی سنتی کند است، ضایعات مصرفی بالایی تولید میکند و میتواند میکرو شیارهای میکروسکوپی متقاطع ایجاد کند که سایش الاستومری را تسریع میکند.
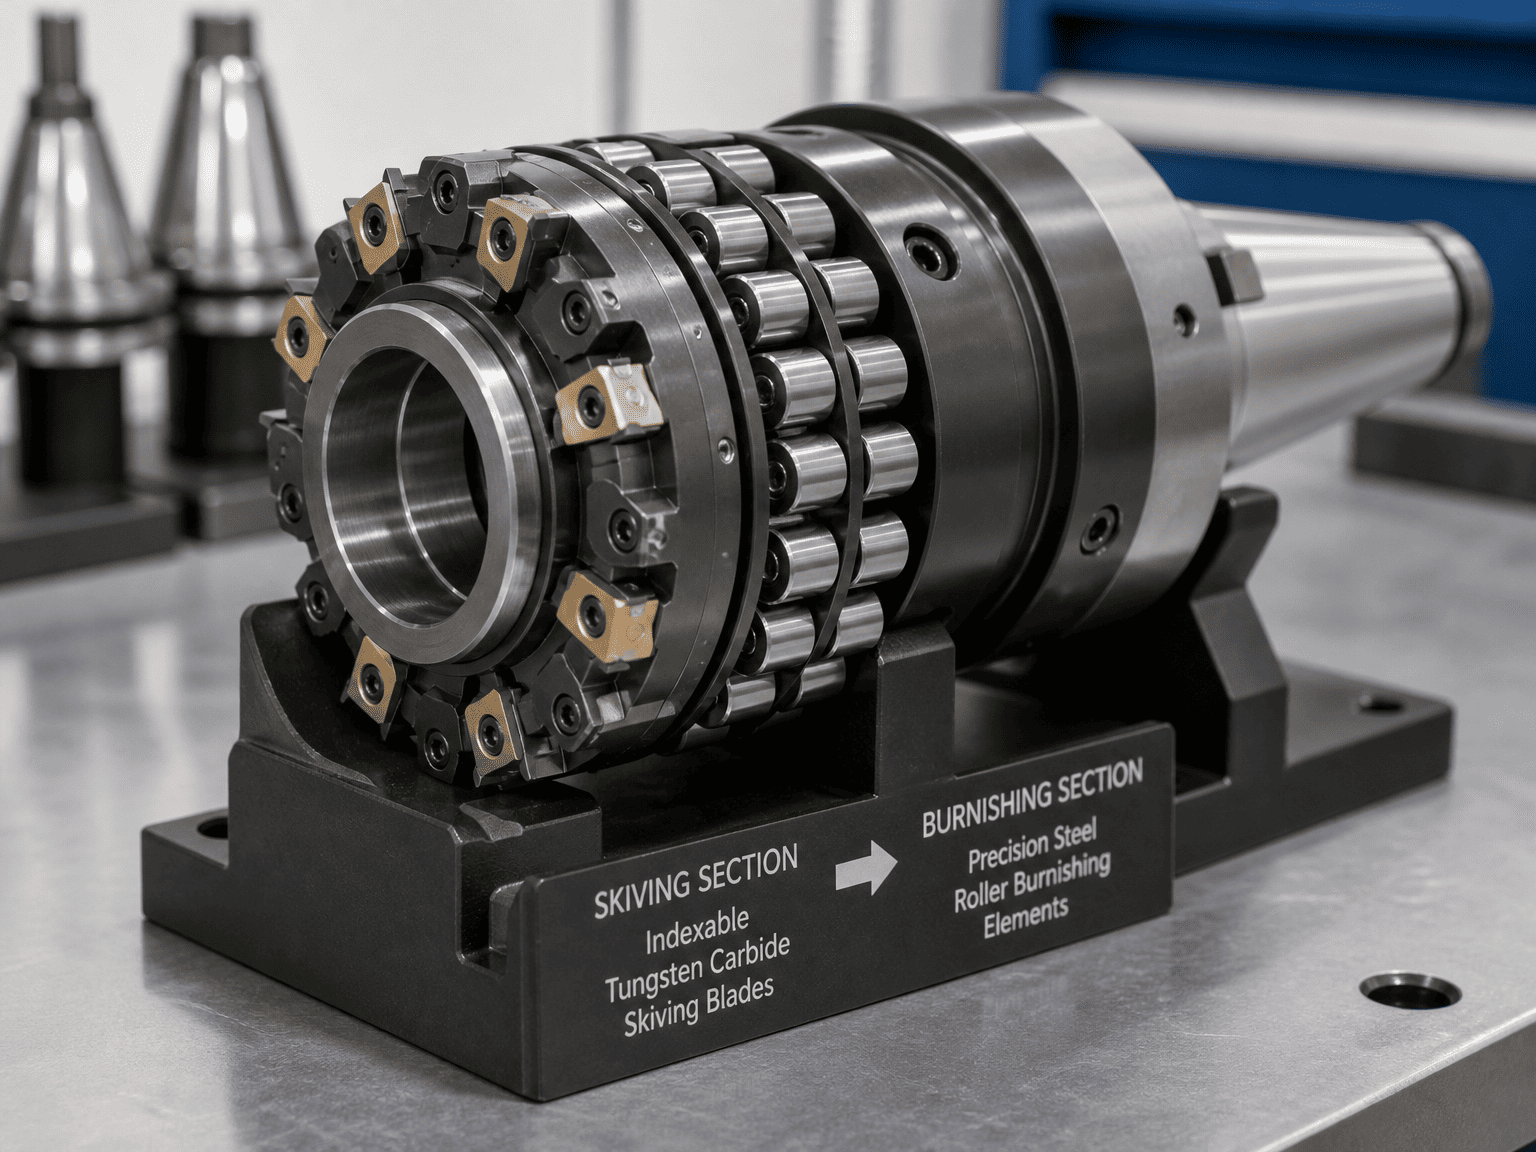
خط سیلندر صیقلی غلتکی خودکار CNC HCIC این عملیات متوالی را با یک پاس پیوسته با راندمان بالا جایگزین می کند:
در طول عملیات، درجهای کاربید با دقت بالا خروجی و مخروط لوله خام را از بین میبرند. بلافاصله در پشت سر برش، غلتک های فولادی سخت شده فشار شعاعی شدیدی را به دیواره سوراخ وارد می کنند. این تغییر شکل پلاستیکی مکانیکی، قلههای فلزی میکروسکوپی را به درهها مسطح میکند و سطحی آینهمانند فوقالعاده صاف ($Ra \le 0.15\text{ }\mu\text{m}$) ایجاد میکند که به طور چشمگیری اصطکاک مهر و موم را کاهش میدهد و از ریز سایش جلوگیری میکند.
بر خلاف فرآیندهای برش یا سنگ زنی که باعث ایجاد تنش سطحی کششی باقیمانده می شود، رول بریشی تنش های پسماند فشاری عمیقی را به دیواره لوله داخلی القا می کند. این سخت شدن کار سرد، سختی سطح را بین 15 تا 30 درصد افزایش می دهد، به طور قابل توجهی مقاومت در برابر ترک خوردگی ناشی از خستگی با فشار بالا و اتساع داخلی بشکه تحت بارهای چرخه ای سنگین را افزایش می دهد.
حفاری سنتی عمیق و سنگ شکن یک بیل مکانیکی سنگین 8 متری یا بشکه تلسکوپی چند مرحله ای اغلب به 4 تا 6 ساعت زمان چرخه ماشین نیاز دارد. خط خودکار CNC SRB همان لوله را در کمتر از 25 دقیقه تکمیل می کند و زمان تولید دسته سیلندر کلی را از استاندارد صنعتی معمولی 6 تا 8 هفته به 3 تا 4 هفته کاهش می دهد.
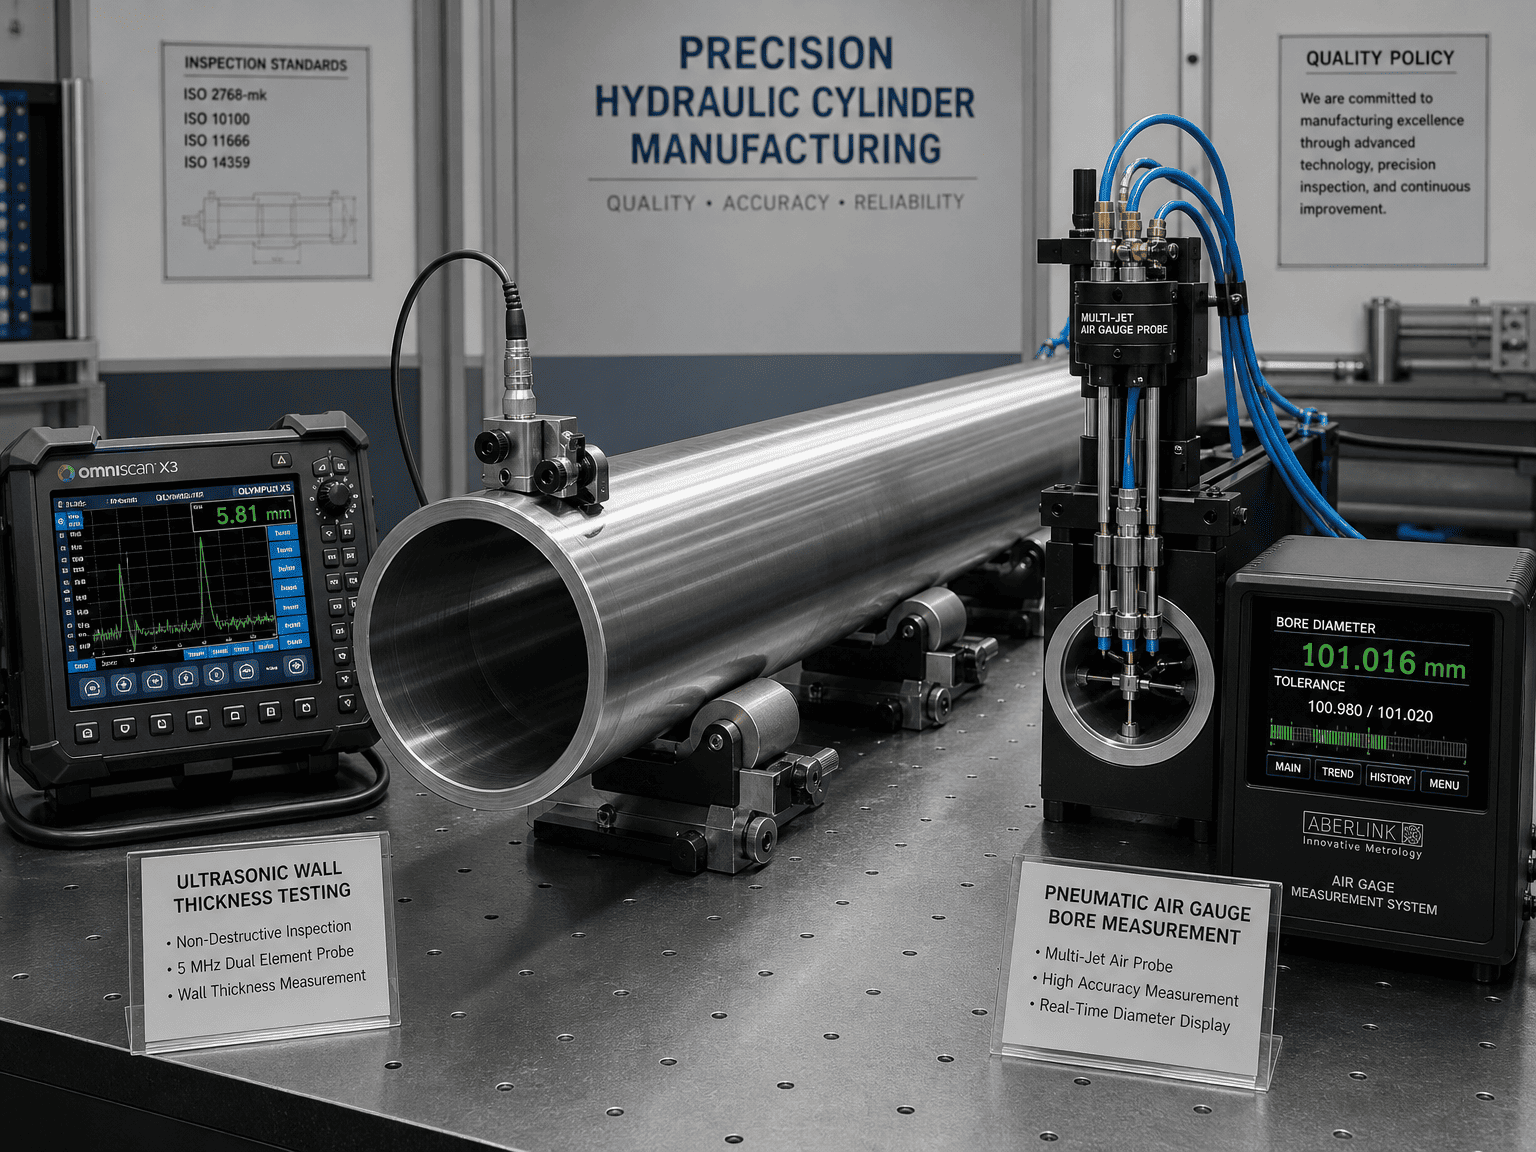
برای تضمین تحویل بدون نقص در بازارهای جهانی صادرات، خط تولید جدید به طور کامل در چارچوب مدیریت کیفیت ISO 9001 HCIC ادغام شده است:
دیوید سانگ، مدیر مهندسی بینالملل در HCIC گفت: سرمایهگذاری در زیرساختهای تولید در سطح جهانی، هسته اصلی تعهد HCIC به شرکای جهانی ما است. با راهاندازی خط سیلندر صیقلی غلتکی CNC خودکار HCIC، ما به سازندگان تجهیزات OEM آمریکای شمالی و اروپایی با دقت ردیف 1، عمر عملیاتی آببندی طولانیتر و سرعتهای تحویل پیشرو در صنعت برای محرکهای هیدرولیک با سوراخهای بزرگ و طولانی ارائه میکنیم.»
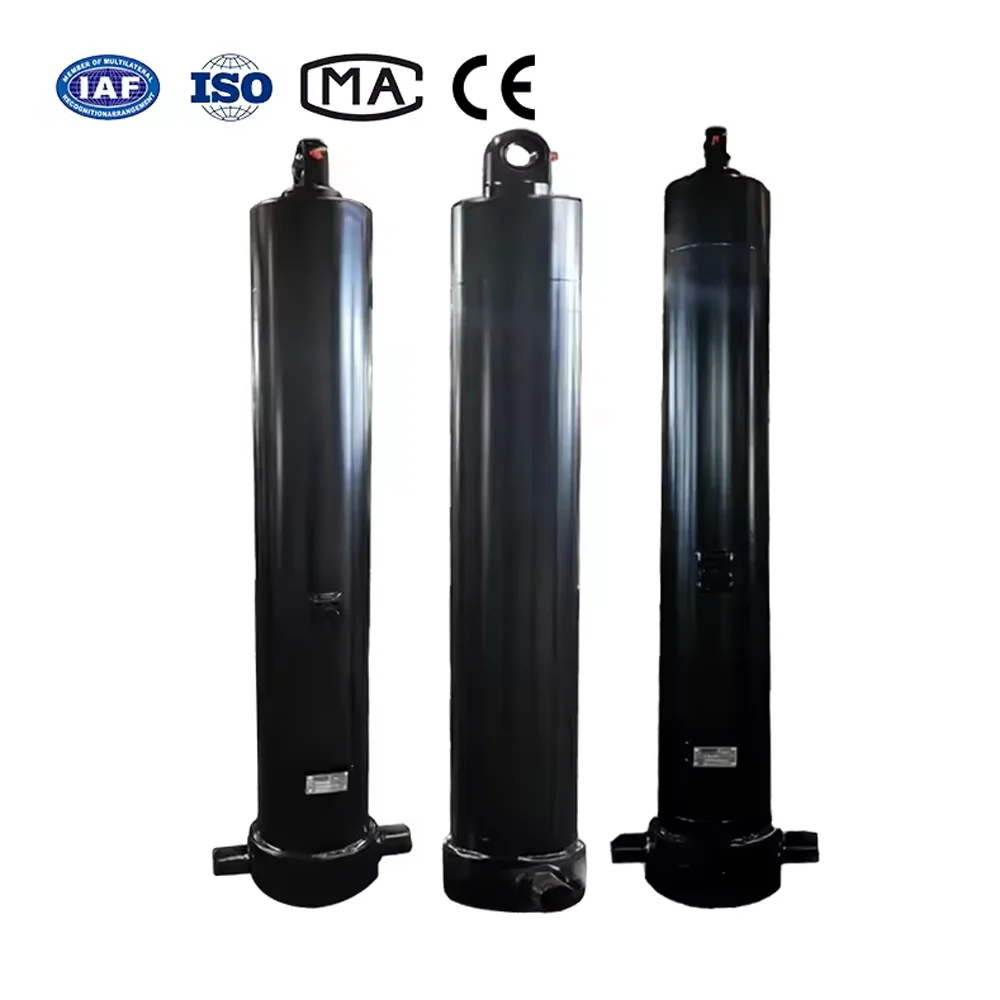
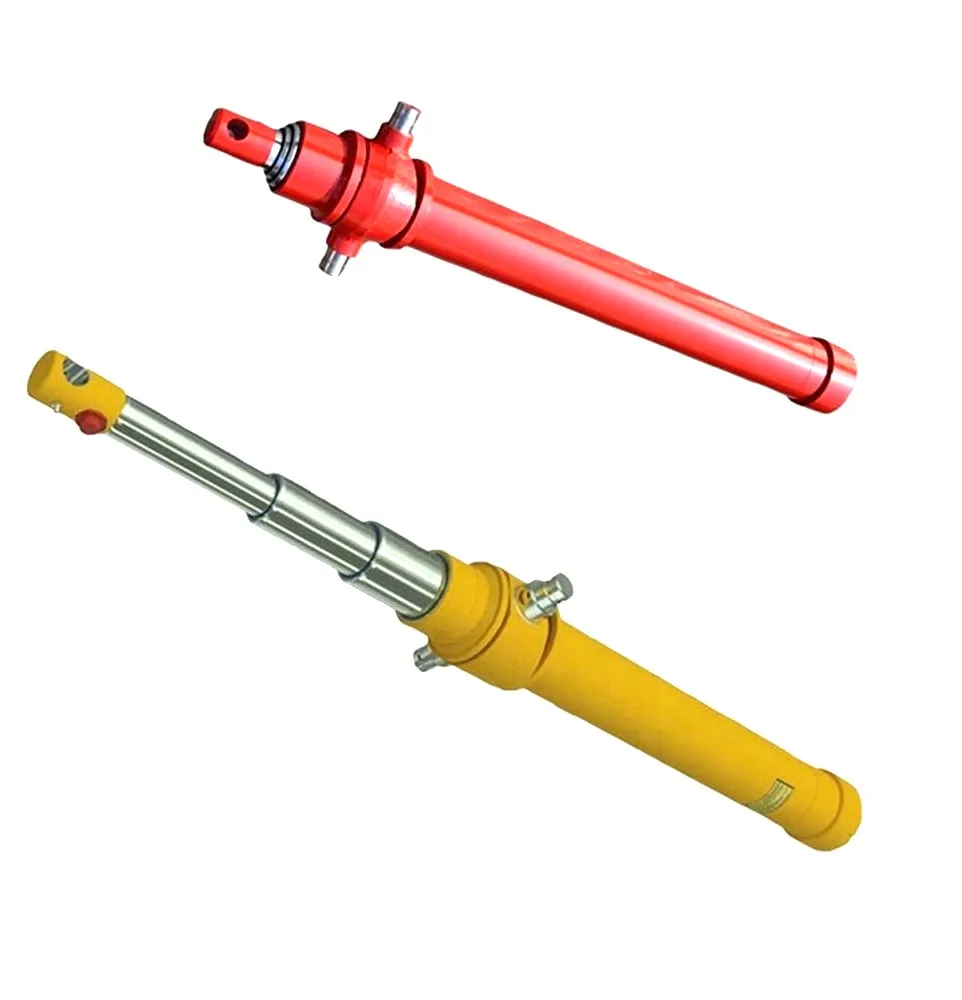
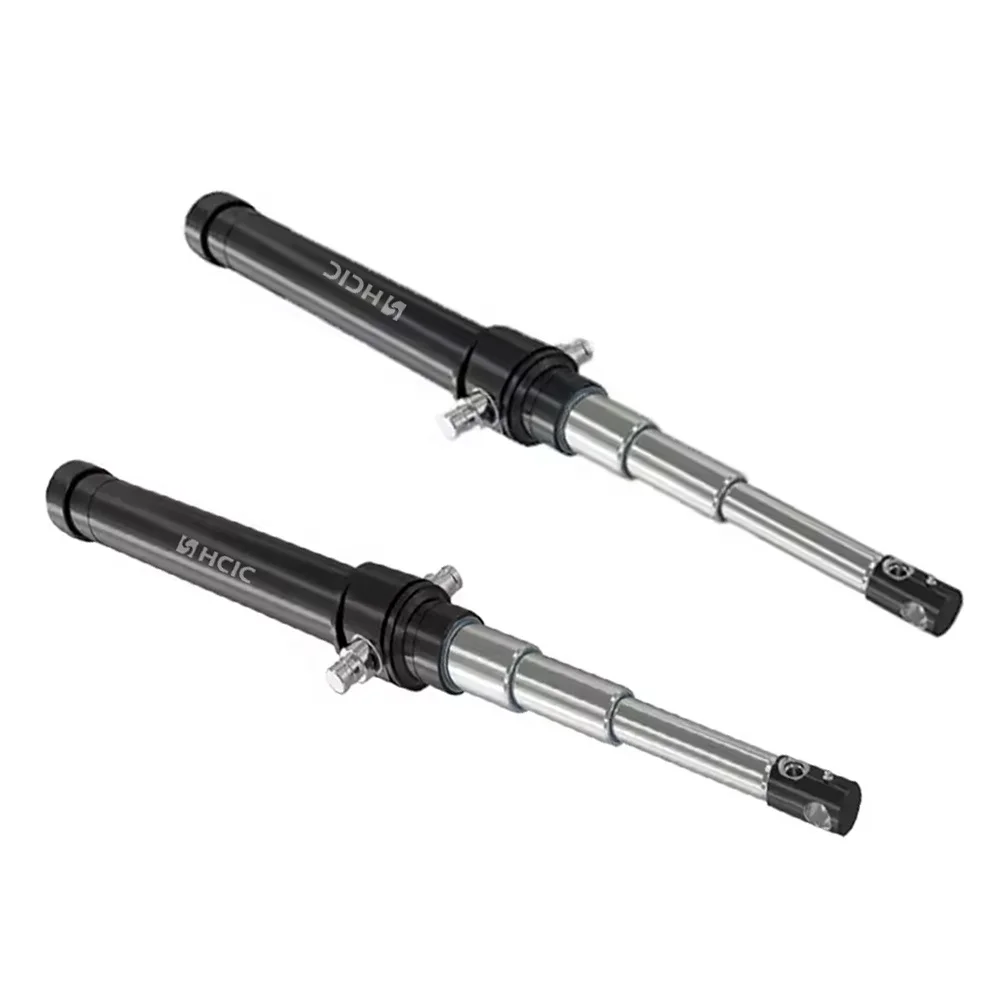
این مرکز اکنون به طور کامل عملیاتی است و سیلندرهای تلسکوپی با تناژ بالا برای نیمه تریلرهای تخلیه، سیلندرهای بسته بندی زباله، سیلندرهای بوم برای جرثقیل های متحرک، و سیلندرهای میله اتصال/جوش داده شده سفارشی برای کاربردهای صنعتی سنگین تولید می کند.
مشخصات و تلورانس های اشاره شده در این اطلاعیه منعکس کننده پارامترهای تست پذیرش کارخانه معتبر در مرکز تولید جینان HCIC است. نقشه های مهندسی، گواهی های تست مواد (MTR) و مستندات مطابقت با ISO 9001 با هر محموله تولیدی ارائه می شود.
برای بحث در مورد ساخت سیلندر با سوراخ بزرگ، مشخصات سفارشی OEM یا درخواست مدل های مهندسی 3D STEP: