هنگامی که تکنسین های میدانی به خرابی کاسه نمد پیستون داخلی مشکوک می شوند، آزمایش استاندارد کارگاه این است که سیلندر را با ضربات کامل پایین بیاورند، پورت را تحت فشار قرار دهند و پورت مقابل را از نظر ریزش روغن بررسی کنند. در سیلندرهای بادکنکی، این آزمایش به طور مداوم نتایج منفی کاذب ایجاد می کند:
| موقعیت | فاصله | اندازه گیری حفره | توجه داشته باشید |
|---|---|---|---|
| درپوش پایه | 0 میلی متر | 100.02 میلی متر | مشخصات اسمی |
| اواسط سکته مغزی | 500 میلی متر | 100.48 میلی متر | +0.46 میلی متر منطقه متورم |
| غده سر | 1000 میلی متر | 100.03 میلی متر | مشخصات اسمی |
از آنجا کهسیلندر هیدرولیکبشکه از نظر ساختاری در هر دو انتها توسط فورج پایه فولادی سنگین و غده سر رزوه ای مهار شده است.
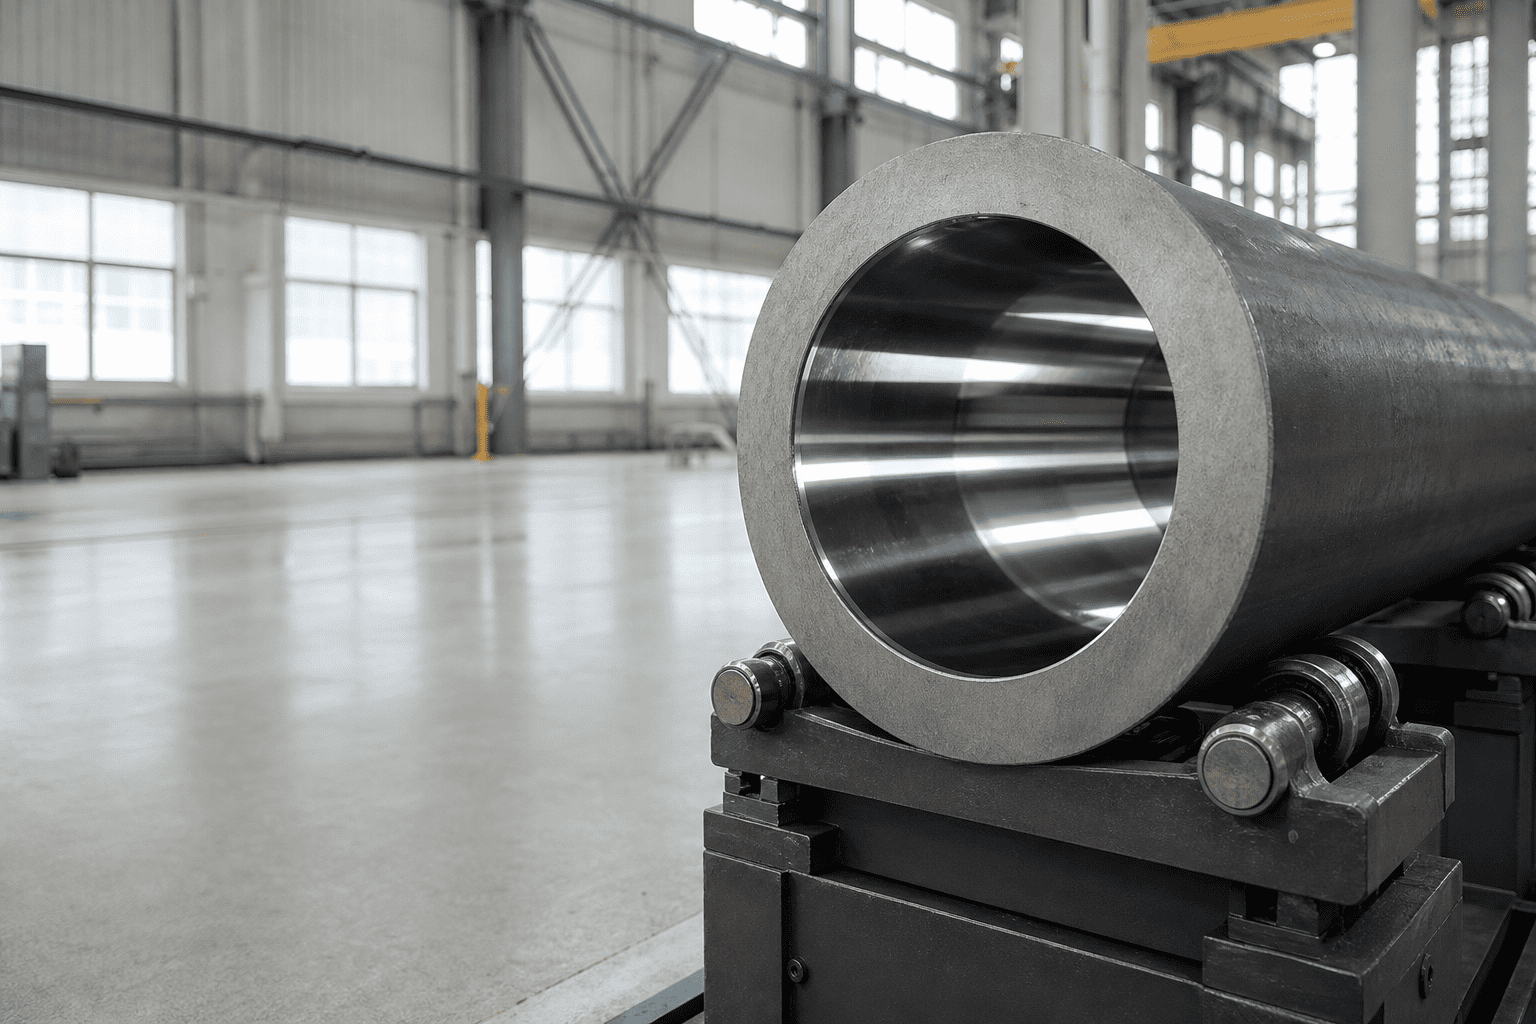
1. سنبله های ضربه جنبشی اینرسی:یک سطل بیل مکانیکی که با سرعت چرخش کامل به گرانیت ضربه می زند، باعث افزایش ناگهانی فشار کاهش سرعت می شود که قبل از اینکه سوراخ سوپاپ به طور فیزیکی باز شود، از مرزهای ترک دریچه اصلی تسکین سیستم عبور می کند.
2. امواج ضربه ای رفع فشار:در پرس های هیدرولیک با تناژ بالا و سیلندرهای تراکم، جابجایی سریع سوپاپ امواج کاهش فشار مایع صوتی را آزاد می کند که ID لوله داخلی را چکش می کند.
3. متالورژی لوله غیر استاندارد:استفاده از لوله های فولادی کربنی استاندارد تجاری با کشش سرد با استحکام تسلیم پایین (زیر 350 مگاپاسکال) به جای فولاد آلیاژی با کشش بالا (بازده بیش از 520 مگاپاسکال).
4. مقدار بیش از حد لوله هونینگ: تراش دادن بیش از حد لوله استوانه ای که از قبل فرسوده شده است برای حذف علائم نمره گذاری عمیق، ضخامت دیواره لوله باقی مانده را کمتر از حداقل حاشیه ایمنی مهندسی کاهش می دهد.
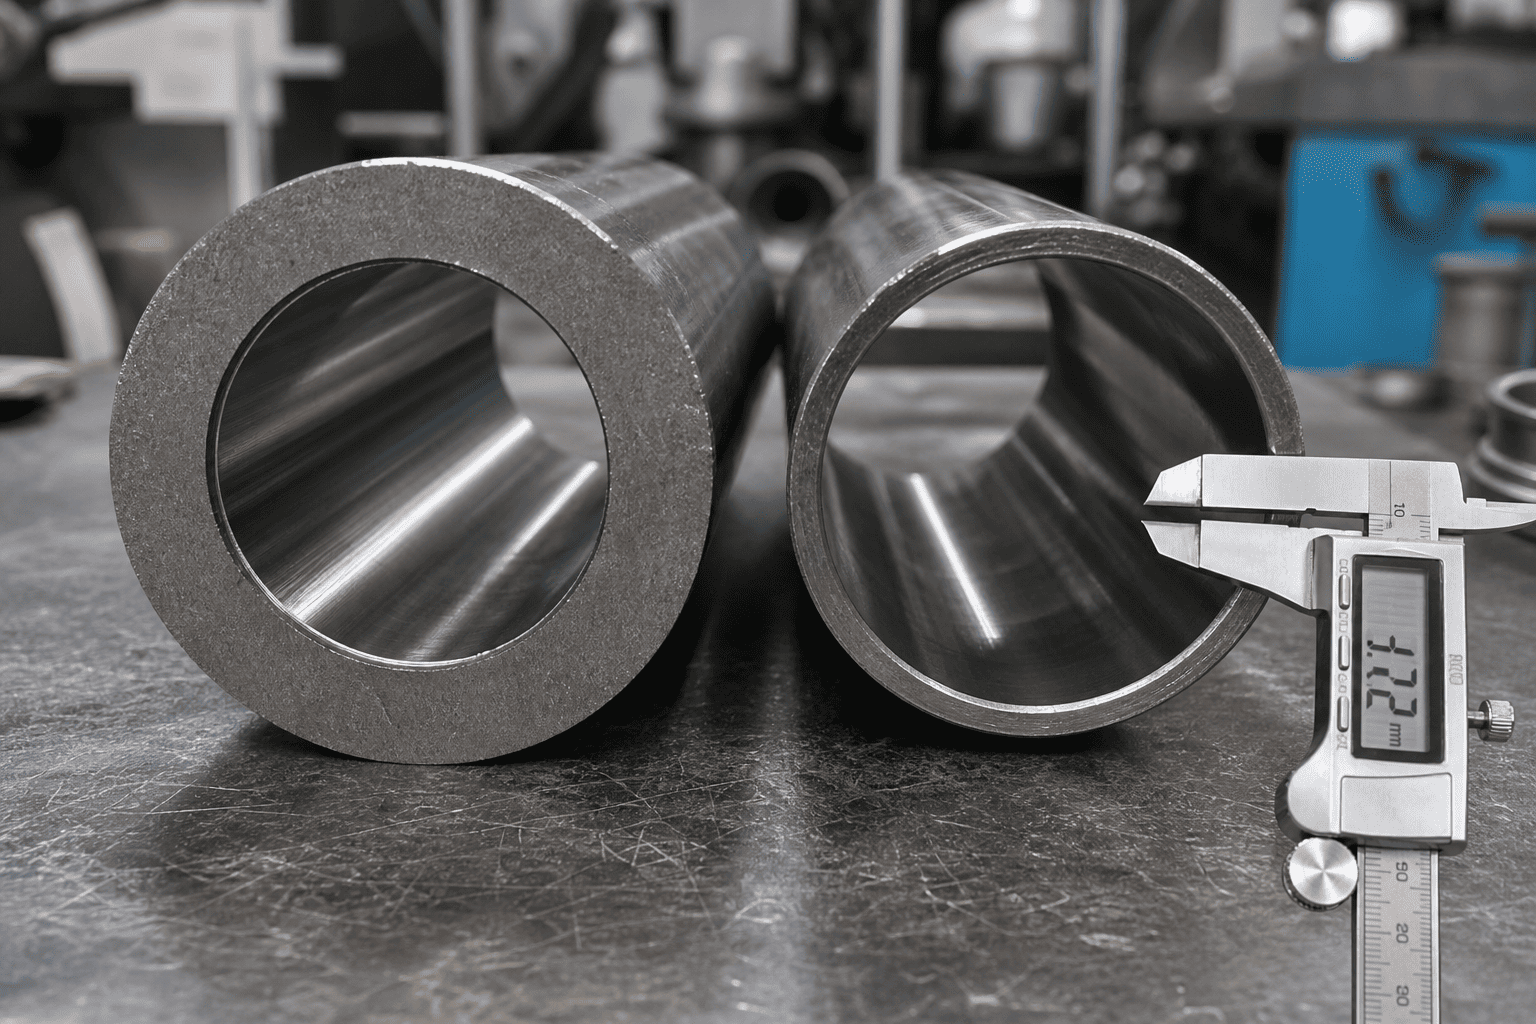
برای تشخیص قطعی بالون شدن بشکه در حین خرابی مغازه، مکانیک ها باید هندسه سوراخ داخلی را در فواصل ضربات متعدد به جای اندازه گیری تنها انتهای لوله که به راحتی در دسترس هستند، ترسیم کنند:
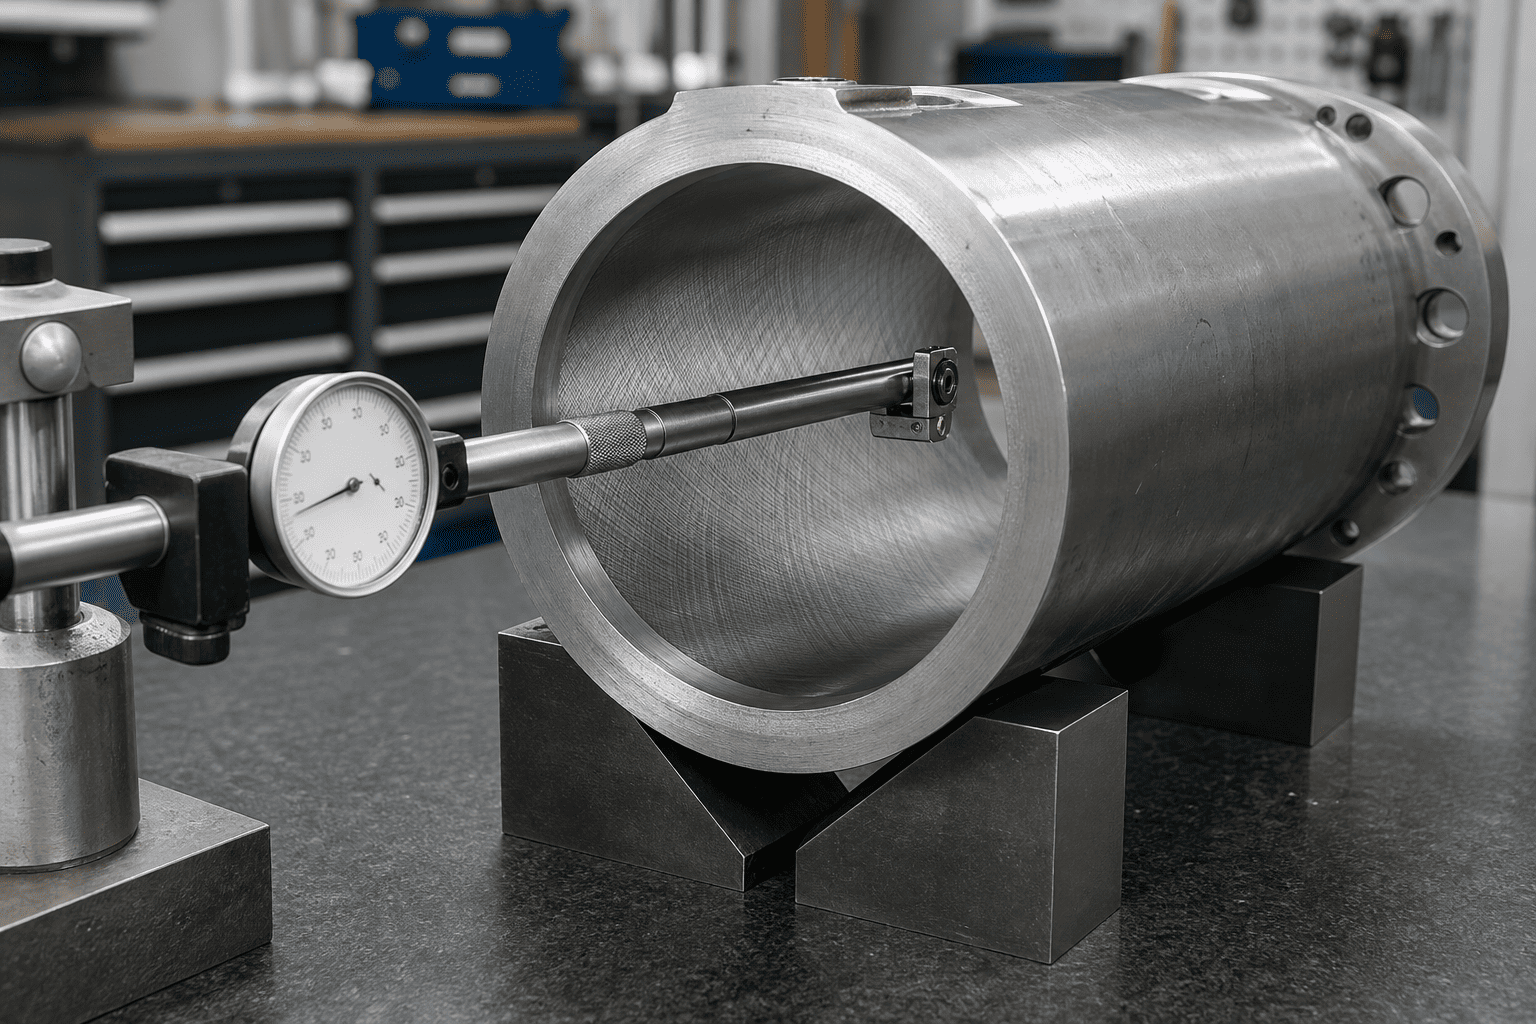
| موقعیت | فاصله | اندازه گیری حفره | توجه داشته باشید |
|---|---|---|---|
| درپوش پایه | 0 میلی متر | 100.02 میلی متر | مشخصات اسمی |
| اواسط سکته مغزی | 500 میلی متر | 100.48 میلی متر | +0.46 میلی متر منطقه متورم |
| غده سر | 1000 میلی متر | 100.03 میلی متر | مشخصات اسمی |
جلوگیری از بالون شدن بشکه در مدارهای هیدرولیک با شوک بالا مستلزم ارتقاء از لوله استاندارد DOM کربنی به فولادهای آلیاژی بدون درز با استحکام بالا است:
| درجه لوله | طبقه بندی مواد | حداقل قدرت تسلیم | مقاومت در برابر پیک شوک سنبله |
|---|---|---|---|
| AISI 1020 / 1026 | کربن استاندارد کشش سرد | 290 - 340 مگاپاسکال | ضعیف (مستعد بالون شدن در سنبله های زیر 4000 psi) |
| St52-3 / E355 | فولاد ساختاری میکرو آلیاژی | 450 - 520 مگاپاسکال | متوسط (معیار استاندارد صنعتی موبایل) |
| 27SiMn / 30CrMo | فولاد آلیاژی خاموش و تمپر شده | 620 - 780 مگاپاسکال | برتر (مقاومت در برابر شوکهای استخراج دینامیک 8000 psi) |
| 4140 کروم-مولی | فولاد آلیاژی با سختی بالا | 850 - 950 مگاپاسکال | Extreme Duty (اتصالات تخریب و پرس آهنگری) |
علاوه بر انتخاب آلیاژ با بازده بالا، دستورالعملهای مهندسی سنگین مستلزم تعیین نسبتهای دیواره سنگین است که در آن قطر بیرونی لوله حداقل 1.25 تا 1.35 برابر قطر سوراخ اسمی در تجهیزات متحرک با ضربه بالا باشد.
آیا با از دست دادن غیرقابل توضیح نیروی شکست یا تورم بشکه در تجهیزات شدید مواجه هستید؟
با تیم تخصصی مهندسی طراحی هیدرولیک HCIC مشورت کنید. ما مجموعههای سیلندر آلیاژی با دیواره سنگین و با بازدهی بالا مهندسی شده با لولههای بدون درز 27SiMn/4140، سوراخهای دقیق بریدهشده و سوختهشده و تأیید جامع CAD را برای ماشینآلات صنعتی و متحرک سخت در سراسر جهان عرضه میکنیم.